Cada lote, analizado y trazable.
Las materias primas, las muestras en proceso y los productos terminados se analizan según las especificaciones farmacopeicas antes de que algo salga de nuestra planta.
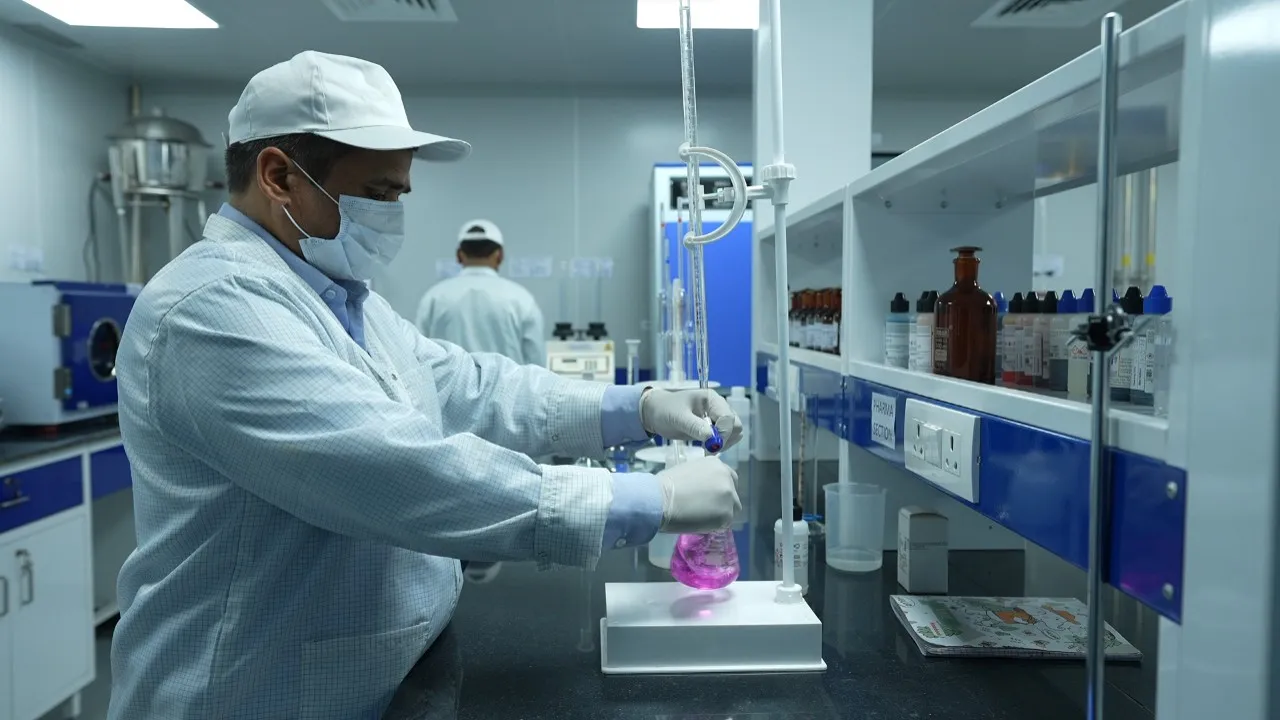
Cinco niveles de aseguramiento.
Laboratorio analítico
HPLC, CG, espectrofotómetros UV-visible, disolutores, tituladores, balanzas de precisión y análisis de tamaño de partícula.
Laboratorio de microbiología
Un laboratorio de microbiología independiente para los límites microbianos de materias primas y productos, y el monitoreo del ambiente de fabricación.
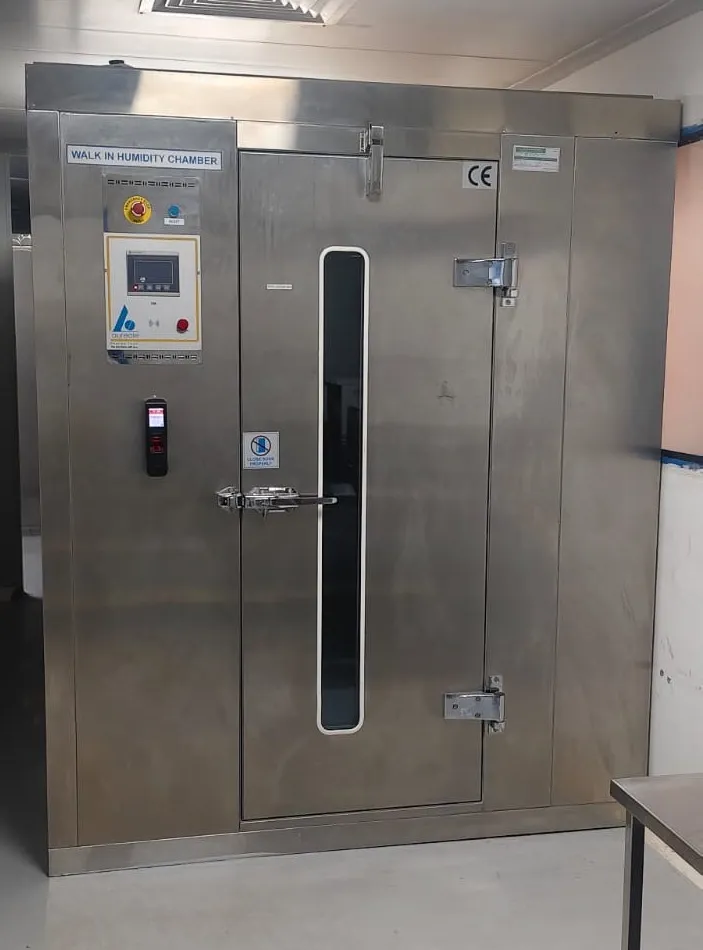
Cuarto de estabilidad
Temperatura y humedad controladas para los estudios de estabilidad a largo plazo y acelerados de nuestros productos.
Sistema de gestión de calidad
Control de documentos, control de cambios, desviaciones y CAPA, calibración de equipos y registros de capacitación, conforme a las BPL.
Operaciones digitales
Registros de lote electrónicos, un SGC digital y flujos de trabajo de CC en nuestra plataforma de software propia, para una trazabilidad de principio a fin.
Cuarto de estabilidad.
Temperatura y humedad controladas para estudios de estabilidad a largo plazo y acelerados, de modo que cada vida útil que imprimimos esté respaldada por datos.
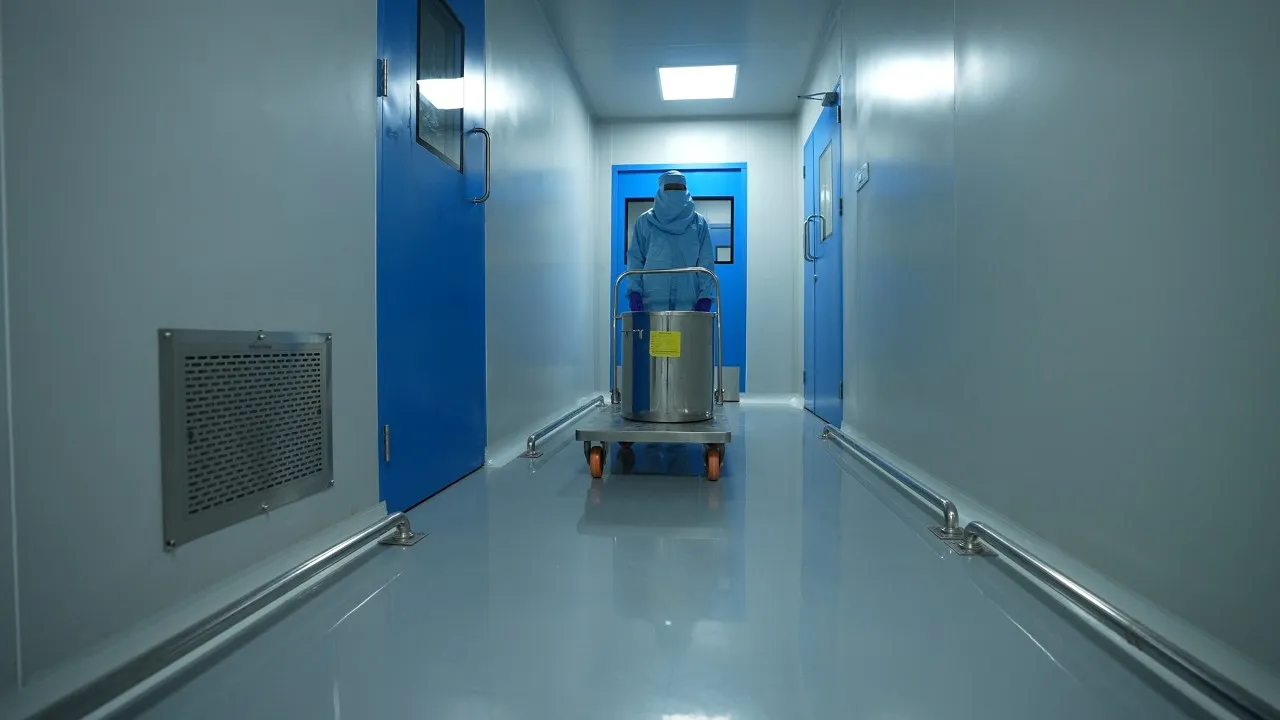
Diseñada para que los productos nunca se crucen.
- Flujos separados de personal y materiales, a través de esclusas, hacia cada sala
- Una UMA por área, 40 en total, que mantienen presión, temperatura y humedad
- Áreas de producción segregadas para cada categoría de producto
- Agua purificada por OI-EDI con conductividad inferior a 1 µS/cm
Reporte un problema de calidad.
Cada queja se registra, se investiga y recibe respuesta de nuestro equipo de AC.