Chaque lot, contrôlé et traçable.
Matières premières, échantillons en cours de fabrication et produits finis sont contrôlés selon les spécifications des pharmacopées avant que quoi que ce soit ne quitte notre usine.
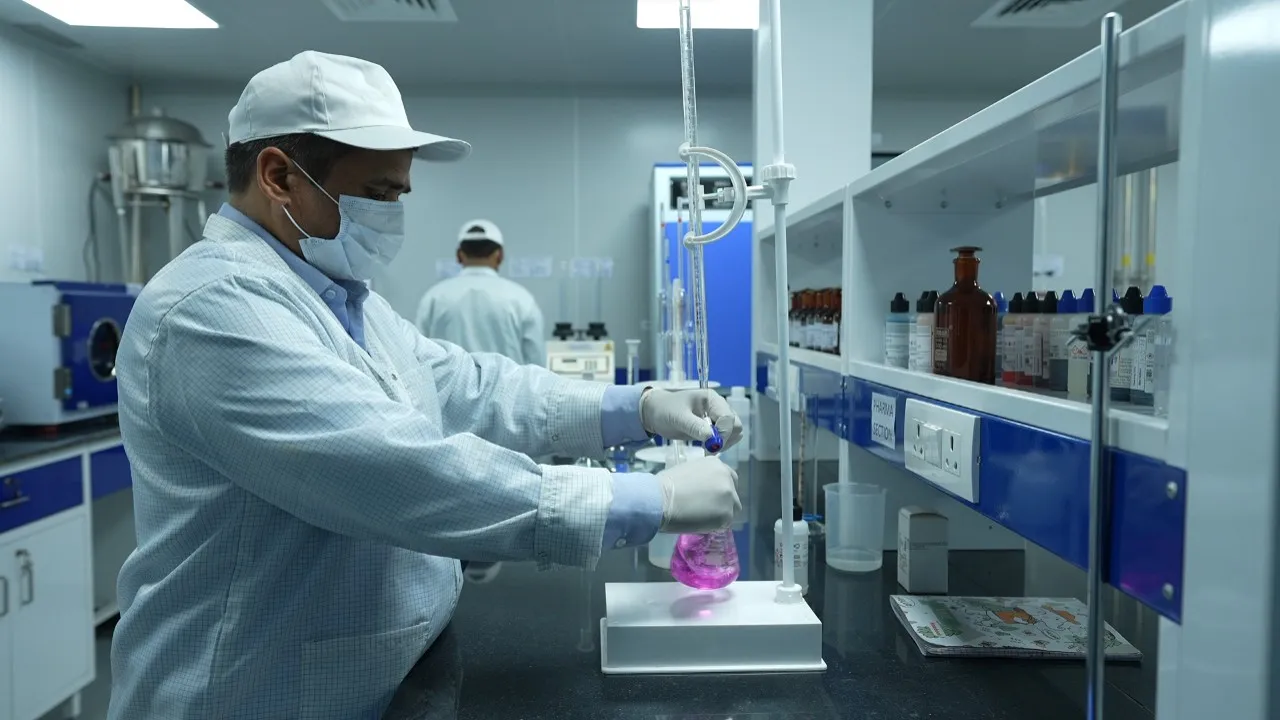
Cinq niveaux d’assurance.
Laboratoire d’analyses
HPLC, CPG, spectrophotomètres UV-visible, dissolutests, titrateurs, balances de précision et analyse granulométrique.
Laboratoire de microbiologie
Un laboratoire de microbiologie séparé pour la contamination microbienne des matières premières et des produits, et la surveillance de l’environnement de production.
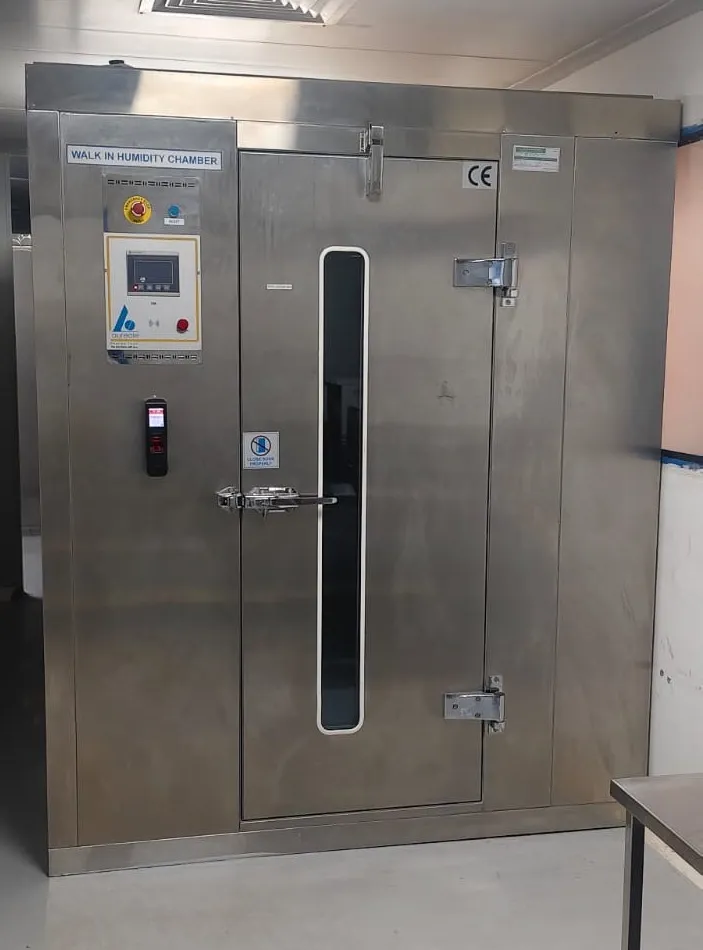
Salle de stabilité
Température et humidité maîtrisées pour les études de stabilité à long terme et accélérées de nos produits.
Système de management de la qualité
Maîtrise documentaire, maîtrise des changements, déviations et CAPA, étalonnage des équipements et dossiers de formation, selon les BPL.
Opérations numériques
Dossiers de lot électroniques, SMQ numérique et flux de travail CQ sur notre plateforme logicielle interne, pour une traçabilité de bout en bout.
Salle de stabilité.
Température et humidité maîtrisées pour les études de stabilité à long terme et accélérées : chaque durée de conservation que nous imprimons repose sur des données.
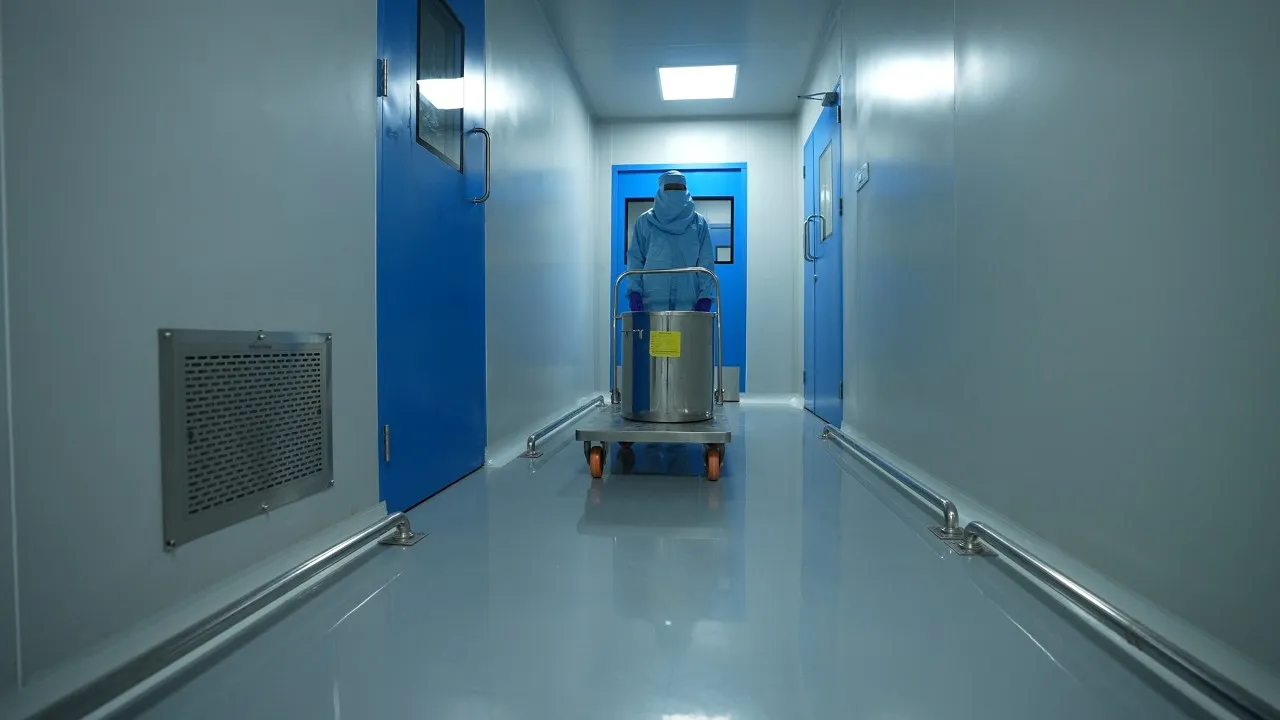
Conçue pour que les produits ne se croisent jamais.
- Flux personnel et matières séparés, par des sas, vers chaque local
- Une CTA par zone, 40 au total, qui maintiennent pression, température et humidité
- Zones de production séparées pour chaque catégorie de produits
- Eau purifiée par OI-EDI d’une conductivité inférieure à 1 µS/cm
Signaler un problème de qualité.
Chaque réclamation est enregistrée, examinée et traitée par notre équipe AQ.